Tolerancja ±0,1 mm — cięcie laserowe, CNC, od 1 sztuki
Obróbka CNC stali na wymiar
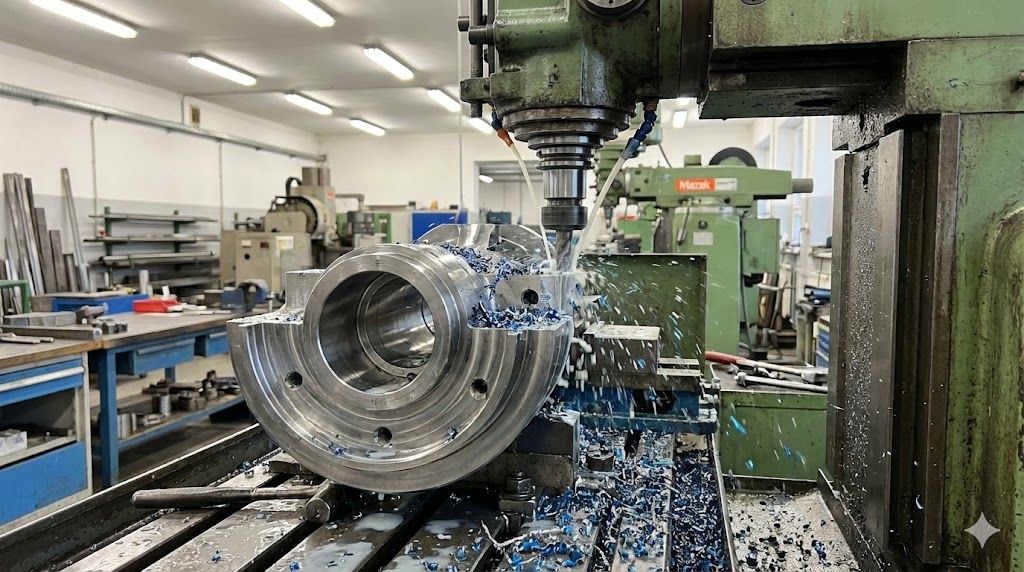
Precyzyjne elementy stalowe z obróbką maszynową CNC: cięcie laserowe, plazmowe i wodne, gięcie blach, frezowanie, toczenie, wiercenie. Tolerancje do ±0,1 mm. Produkujemy od 1 sztuki prototypowej po serie tysiące sztuk. Prześlij plik DXF/STEP — bezpłatna wycena w 48h.
Tolerancja cięcia laserowego ±0,1 mm — powtarzalność na setki sztuk
Cięcie laserowe do 30 mm, plazmowe do 150 mm, wodne bez SWC
Bezpłatna wycena w 48h — wyślij DXF, DWG, STEP lub PDF z wymiarami
Szukasz precyzyjnej obróbki CNC elementów stalowych?
Produkcja elementów stalowych z obróbką maszynową rozwiązuje problemy, z którymi ręczna obróbka się nie mierzy.
Wysokie tolerancje wymiarowe — ±0,1 mm i poniżej
Elementy stalowe do maszyn, automatyki przemysłowej lub urządzeń precyzyjnych wymagają tolerancji niedostępnych przy ręcznej obróbce. Cięcie laserowe CNC zapewnia powtarzalność ±0,1 mm dla blachy, frezowanie CNC ±0,02–0,05 mm dla powierzchni obrabianych, wiercenie CNC ±0,05 mm dla otworów. Ta sama tolerancja na całej serii — 10, 100 czy 5 000 sztuk.
Złożone kształty — kontury, kieszenie, podcięcia
Elementy o skomplikowanych konturach, otworach o niestandardowych kształtach, kieszeniach, podcięciach lub złożonej geometrii 3D to właśnie domena obróbki CNC. Laser tnie dowolny kontur 2D z pliku DXF w czasie rzeczywistym. Centra frezarskie 3–5-osiowe obrabiają dowolną powierzchnię 3D z pliku STEP. To co zajęłoby ślusarzowi godziny — CNC robi w minuty.
Prototyp w dni, seria w tygodnie
Startup technologiczny potrzebuje 5 prototypów urządzenia medycznego na przyszły tydzień? Zakład produkcyjny uruchamia nową linię i potrzebuje 200 uchwytów mocujących? Obróbka CNC jest skalowalna: ten sam program CNC obsługuje zarówno 1 sztukę jak i 10 000 sztuk. Dobieramy producenta do Twojego nakładu — małe pracownie CNC dla prototypów i serii do 50 sztuk, duże zakłady CNC dla serii 50+.
Szybkość — elementy w dniach, nie tygodniach
Tradycyjna obróbka ślusarska przy skomplikowanych elementach to tygodnie. Obróbka CNC — dni. Proste elementy z cięcia laserowego są gotowe w 2–5 dni roboczych od przesłania pliku DXF. Złożone frezowanie 5-osiowe: 5–10 dni. Dla bardzo pilnych projektów mamy zakłady CNC z opcją ekspresową w 24–48h (dopłata 30–50%). To krytyczna przewaga przy awariach maszyn lub pilnych prototypach.
Zakres usług
Technologie obróbki maszynowej stali — pełny zakres
Sześć technologii obróbki CNC dostępnych przez sieć producentów SmartHalls — dobieramy metodę do materiału, grubości i wymaganej tolerancji.
Precyzyjne elementy stalowe dla przemysłu, automatyki i budownictwa w całej Polsce.
Seria elementów laserowych dla linii montażowej
Seryjna produkcja elementów z cięcia laserowego dla linii montażowej branży automotive. Tolerancja ±0,1 mm. Blacha 4 mm S235. Dostawa JIT 2× w tygodniu.
5 000 szt/miesiącŚląsk
Prototypy elementów urządzenia medycznego
Prototypowe elementy z cięcia laserowego i frezowania CNC dla startupu medycznego. Stal nierdzewna 316L, tolerancje IT7, raport kontroli 3D, śledzenie wytopu. Termin: 5 dni.
25 sztMazowsze
Płyty kotwiące do mostu — cięcie i wiercenie CNC
Płyty kotwiące z precyzyjnymi otworami pod śruby sprężające. Cięcie laserowe + wiercenie CNC. Zgodność z projektem EXC3. Atesty 3.1.
120 sztMałopolska
Obróbka CNC stali — kompletny przewodnik dla zamawiających w 2026 roku
Obróbka CNC stali (Computer Numerical Control) to procesy mechaniczne sterowane numerycznie, które zapewniają precyzję wymiarową niedostępną przy ręcznej obróbce: cięcie laserowe, plazmowe i wodne, gięcie blach, frezowanie, toczenie i wiercenie. Jeśli Twój projekt wymaga elementów stalowych z tolerancją poniżej 0,5 mm, powtarzalnością na setkach sztuk lub złożoną geometrią 2D/3D — obróbka CNC to jedyne sensowne rozwiązanie.
SmartHalls dobiera producentów CNC do Twojej specyfiki: nakładu, materiału, grubości blachy i wymaganej tolerancji. Nie wszystkie zakłady CNC obrabiają wszystkie materiały i grubości — specjalizacje są wąskie. Pracownia laserowa dla blach 1–10 mm to inne maszyny niż plazma dla grubych blach 20–100 mm, a centrum frezarskie 5-osiowe to zupełnie inna kategoria niż prasa krawędziowa do gięcia.
Cięcie laserowe stali — elementy stalowe na zamówienie z tolerancją ±0,1 mm
Ile kosztuje obróbka CNC stali? Cennik 2026
Ceny obróbki CNC zależą od technologii, materiału, grubości i nakładu. Poniżej orientacyjne stawki rynkowe zebrane przez SmartHalls od producentów w sieci.
Technologia
Orientacyjna cena
Parametry
Cięcie laserowe — blacha 1–6 mm
2–4 zł/mb cięcia
Tolerancja ±0,1 mm, bez gratów
Cięcie laserowe — blacha 8–15 mm
4–7 zł/mb cięcia
Tolerancja ±0,1–0,2 mm
Cięcie laserowe — blacha 20–30 mm
8–14 zł/mb cięcia
Tolerancja ±0,2–0,3 mm
Cięcie plazmowe — blacha 10–50 mm
2–5 zł/mb cięcia
Tolerancja ±0,5–1 mm, krawędź do szlifowania
Gięcie CNC na prasie krawędziowej
4–12 zł/gięcie
Blachy 0,5–20 mm, ±0,5° kąta
Frezowanie CNC 3-osiowe
120–200 zł/godz masz.
Tolerancja ±0,05 mm, Ra 0,8–3,2
Toczenie CNC
100–180 zł/godz masz.
Tolerancja ±0,02–0,05 mm, Ø do 800 mm
Cięcie wodne (waterjet)
5–15 zł/mb cięcia
Brak SWC, materiały specjalne, tolerancja ±0,1 mm
Uwaga: powyższe stawki to ceny za samą obróbkę. Do kosztów należy doliczyć materiał (blachę, profil, pręt), koszty przygotowania produkcji (programowanie CNC — jednorazowe, amortyzuje się przy większych seriach) i ewentualną kontrolę jakości 3D. Przy małych nakładach (1–5 sztuk) koszt programowania może stanowić 30–60% łącznej ceny. Wyślij plik DXF lub STEP — w 48h przygotujemy szczegółową wycenę.
Cięcie laserowe stali — kiedy wybrać?
Cięcie laserowe jest optymalną technologią dla zdecydowanej większości zapotrzebowań na precyzyjne cięcie blach stalowych. Sprawdza się najlepiej gdy:
Materiał 1–25 mm — laser fiber jest najbardziej ekonomiczny dla blach do 15 mm, powyżej 20 mm cięcie plazmowe może być tańsze
Wymagana precyzja — tolerancja ±0,1 mm i czysta krawędź bez gratów i dalszej obróbki wykańczającej
Serie 10+ sztuk — koszt programowania rozkłada się na więcej elementów
Materiały: stal węglowa, nierdzewna, aluminium, mosiądz — laser fiber tnie wszystkie metale
Cięcie laserowe NIE jest optymalne gdy: grubość blachy >30 mm (drożej niż plazma lub waterjet), materiał jest wrażliwy na temperaturę (strefa wpływu ciepła może deformować cienkie detale — wtedy waterjet), lub gdy wymagana jest obróbka 3D (laser tnie tylko 2D — potrzebne frezowanie).
Frezowanie CNC vs toczenie — kiedy które?
Dwie podstawowe technologie obróbki skrawaniem mają różne zastosowania:
Kryterium
Frezowanie CNC
Toczenie CNC
Typowe elementy
Płyty, korpusy, wsporniki, matryce
Wały, tuleje, trzpienie, kołnierze
Geometria
Dowolna 3D (z ograniczeniami osi)
Elementy obrotowo symetryczne
Tolerancja
±0,02–0,05 mm (IT7–IT8)
±0,01–0,03 mm (IT6–IT7)
Wykończenie
Ra 0,8–6,3 μm
Ra 0,4–3,2 μm
Koszt (podobne elementy)
120–200 zł/godz
100–180 zł/godz
Jak przesłać projekt do wyceny obróbki CNC?
Wycena obróbki CNC wymaga danych o geometrii elementu. Przyjmujemy pliki w następujących formatach:
Cięcie laserowe / plazmowe / wodne: DXF lub DWG (2D) — plik powinien zawierać linie cięcia na osobnej warstwie, bez wymiarowania. Jeśli masz tylko PDF z wymiarami — akceptujemy, ale wycena zajmie więcej czasu.
Gięcie CNC: DXF z rozwinięciem lub DSTV + plik 3D STEP. Podaj: materiał, grubość blachy, liczba gięć, kąty.
Frezowanie / toczenie CNC: STEP, IGES lub X_T (3D). Możliwe też: rysunki 2D DXF/DWG z widokami i przekrojami + lista tolerancji krytycznych.
Bez pliku: wyślij zdjęcia elementu z wymiarami gabarytowymi — przygotujemy wycenę wstępną lub zaproponujemy pomoc w modelowaniu 3D (usługa płatna, 200–800 zł w zależności od złożoności).
Po otrzymaniu pliku nasz specjalista CNC sprawdza: wykonalność technologiczną, optymalną technologię (laser vs plazma vs waterjet), gniazdo materiałowe (optymalizacja rozkroju na minimalne odpady) i podaje wycenę w 48h. Wycena jest bezpłatna.
Materiały do obróbki CNC — zakres i ograniczenia
Nie wszystkie technologie CNC nadają się do wszystkich materiałów. Oto zestawienie dostępności:
Twoje bezpieczeństwo i spokój to nasza odpowiedzialność.
Gwarancja kompleksowej obsługi
Zajmujemy się całym projektem - nie zostawiamy Cię z problemem "kto zamontuje konstrukcję". Od wyceny przez produkcję i transport po montaż i odbiory końcowe.
Gwarancja terminu
Monitorujemy każdy etap (produkcja → transport → montaż) i interweniujemy przy zagrożeniach dla harmonogramu. Twój projekt jest realizowany zgodnie z ustalonym planem.
Gwarancja sprawdzonych wykonawców
Każdy producent zweryfikowany - 15+ lat doświadczenia w branży. Znamy historię realizacji każdego z 100+ naszych partnerów. Eliminujemy ryzyko złego wyboru.
FAQ
Najczęściej zadawane pytania o obróbkę CNC stali
Odpowiedzi na pytania technologów produkcji, konstruktorów i COO zamawiających precyzyjne elementy stalowe.
Cięcie laserowe fiber na nowoczesnych maszynach (Trumpf, Bystronic, Mazak) osiąga tolerancje wymiarowe ±0,1 mm dla blach 1–10 mm oraz ±0,15–0,2 mm dla blach 10–25 mm. Jakość krawędzi Ra 3,2–6,3 μm — krawędź czysta bez gratów, gotowa do montażu lub malowania bez dalszego szlifowania. Powtarzalność między elementami w serii: ±0,05 mm. Konkretne tolerancje zależą od materiału (stal czarna tnie się dokładniej niż nierdzewna) i grubości.
Cena cięcia laserowego stali zależy od grubości blachy: blacha 1–6 mm: 2–4 zł/mb cięcia, blacha 8–15 mm: 4–7 zł/mb, blacha 20–30 mm: 8–14 zł/mb. Dla prostych elementów (np. tarcza Ø200 mm z blachy 5 mm) łączna cena cięcia to 5–15 zł/szt. Do tego doliczyć należy: koszt materiału (blacha + odpady rozkroju), koszt programowania CNC (jednorazowy: 50–200 zł dla prostych elementów, rozkłada się na serię), ewentualny koszt oprogramowania (gniazdo rozkroju). Dla serii 100+ sztuk koszt jednostkowy spada o 30–50%. Wyślij plik DXF — przygotujemy dokładną wycenę w 48h.
Dla cięcia laserowego, plazmowego i wodnego: DXF lub DWG (2D) — plik z liniami cięcia na osobnej warstwie. Dla gięcia CNC: DXF z rozwinięciem lub 3D STEP + DSTV. Dla frezowania i toczenia: 3D STEP, IGES lub X_T (preferowany STEP AP214). Akceptujemy też PDF z wymiarami (dla prostych elementów) — wycena zajmie nieco więcej czasu. Dla elementów bez dokumentacji CAD: wyślij zdjęcia z wymiarami gabarytowymi — przygotujemy wycenę wstępną. Im dokładniejszy plik, tym szybsza i dokładniejsza wycena.
Nie ma minimalnego nakładu — realizujemy od 1 sztuki. CNC jest szczególnie dobre dla prototypów i małych serii, ponieważ ten sam program komputerowy obsługuje zarówno 1 sztukę jak i 1 000 sztuk bez dodatkowych narzędzi. Przy 1 sztuce cena jest wyższa ze względu na koszt programowania (amortyzuje się na serię), ale dostaniesz wycenę i realizację. Typowe ceny programowania dla prostych elementów: 50–150 zł (jednorazowo), złożone 3D: 300–800 zł. Przy serii 50+ sztuk koszt jednostkowy programowania spada poniżej 5% ceny elementu.
Czas produkcji zależy od technologii i złożoności. Cięcie laserowe proste kontury (blachy 1–10 mm): 2–3 dni robocze od zatwierdzenia pliku. Cięcie laserowe złożone / grube blachy: 3–7 dni. Gięcie CNC po cięciu: +1–3 dni. Frezowanie proste (2D): 3–5 dni. Frezowanie 3D złożone: 7–14 dni. Toczenie CNC standardowe: 3–7 dni. Dla pilnych zamówień ekspresowych oferujemy realizację 24–48h dla prostych elementów laserowych (dopłata 30–50%). Termin liczony od zatwierdzenia rysunków i wpłaty zaliczki lub potwierdzenia kredytu kupieckiego.
Cięcie laserowe: precyzja ±0,1 mm, czysta krawędź bez gratów, blachy 1–30 mm, droższe dla grubości >15 mm. Cięcie plazmowe: precyzja ±0,5–1 mm, krawędź wymaga szlifowania przy wysokich wymaganiach, blachy 10–150 mm, tańsze dla grubości >20 mm (30–50% taniej niż laser). Wybór: jeśli potrzebujesz dokładności i czystości krawędzi — laser. Jeśli cięte elementy są grube (>20 mm) i nie wymagają wysokiej tolerancji (np. elementy nośne po spawaniu, wsporniki grube) — plazma jest ekonomiczna. Dla materiałów specjalnych wrażliwych na temperaturę (tytan, mosiądz, uszczelki, laminaty) — waterjet (brak strefy wpływu ciepła).
Tak — elementy z obróbką CNC dostarczamy z dokumentacją wymaganą dla branży. Standardowo: atesty materiałowe 3.1/3.2 dla stali (certyfikat hutniczy z analizą chemiczną). Na żądanie: raport kontroli wymiarowej 3D (maszyna pomiarowa po serii), certyfikat zgodności z EN 1090-2 (dla elementów budowlanych), dokumentacja pierwszej sztuki (First Article Inspection dla seryjnej produkcji). Dla przemysłu lotniczego i medycznego dostępna jest traceability materiałów z numerem wytopu. Certyfikaty należy wskazać na etapie zapytania, bo wpływają na dobór producenta i cenę.
Tak — prototypy to jeden z kluczowych przypadków użycia obróbki CNC. Startup technologiczny potrzebujący 2 prototypów urządzenia, zakład produkcyjny testujący nowy uchwyt mocujący, firma R&D budująca stanowisko badawcze — wszystkie te przypadki obsługujemy. Dla prototypów dobieramy małe pracownie CNC z elastycznym podejściem i szybkim czasem realizacji (2–7 dni). Cena prototypu jest wyższa niż serii (koszt programowania na 1 sztuce), ale jest do zaakceptowania przy testowaniu rozwiązania. Po akceptacji prototypu możemy zorganizować seryjną produkcję u tego samego lub innego producenta z niższą ceną jednostkową.
Strefa wpływu ciepła (SWC, Heat Affected Zone — HAZ) to obszar materiału przylegający do linii cięcia, w którym wysoka temperatura procesu zmienia właściwości metalurgiczne stali: twardość, kruchość, naprężenia wewnętrzne. Przy cięciu laserowym SWC wynosi 0,1–0,3 mm — dla większości zastosowań jest pomijalna. Przy cięciu plazmowym SWC wynosi 1–3 mm — dla elementów spawanych jest istotna (wpływa na jakość spawu przy krawędzi). Cięcie wodne nie wytwarza SWC — krawędź jest zimna. Kiedy SWC stanowi problem: elementy z hartowanej stali specjalnej (zmiana twardości), elementy z cienkimi ściankami (deformacja), elementy do precyzyjnego spawania przy krawędzi. W tych przypadkach rekomendujemy cięcie wodne.
Po cięciu laserowym oferujemy pełen łańcuch obróbki: gięcie CNC na prasach krawędziowych, gwintowanie maszynowe CNC, spawanie MAG/TIG (produkt złożony, nie tylko wycięty), malowanie proszkowe RAL (linia malowania elektroaplikacyjna lub hydrodynamiczna), cynkowanie ogniowe (podwykonawstwo u cynkowni z sieci), szlifowanie i polerowanie dla stali nierdzewnej. Dzięki temu możesz zamówić gotowy podzespół — nie tylko cięty kontur, ale kompletny element złożony, pomalowany i gotowy do montażu. Upraszcza to łańcuch dostaw i redukuje koszty logistyki między kooperantami.
Bezpłatna wycena elementów z obróbką CNC
Opisz swój projekt - w ciągu 48h otrzymasz wstępną wycenę. Bez zobowiązań, bez opłat.