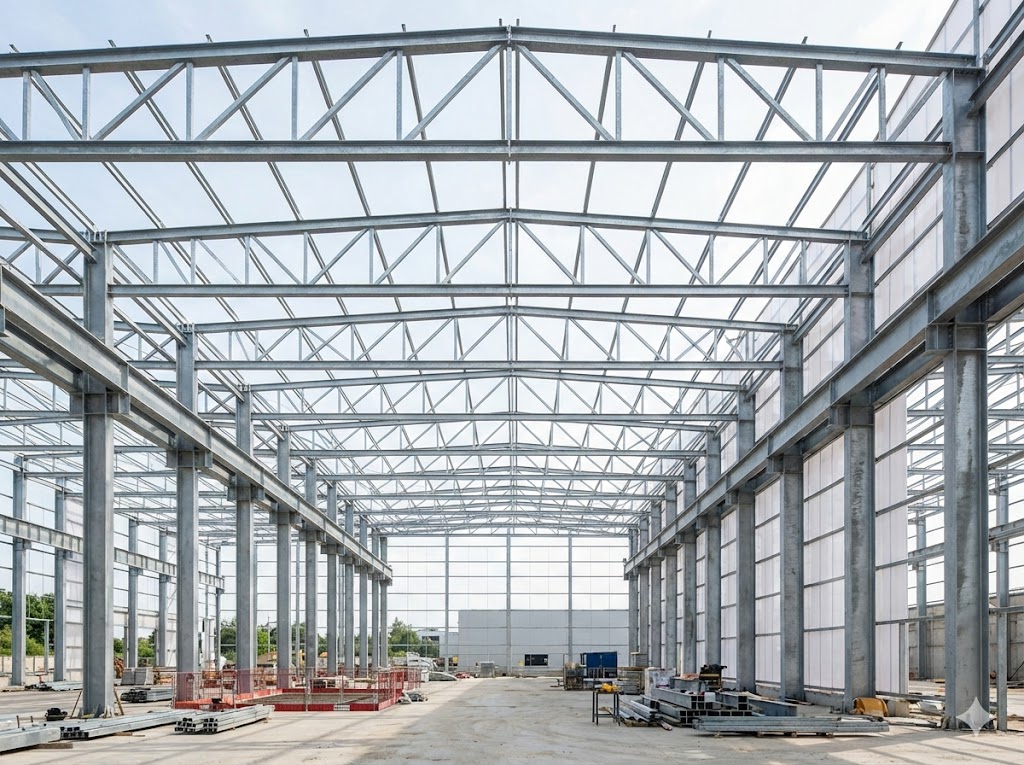
100+ DIN EN 1090-2 Hersteller — WPQR/WPS, NDT, CE-Kennzeichnung
Stahlbau Fertigung DIN EN 1090-2 zertifiziert
Suchen Sie einen zertifizierten Hersteller für Ihre Stahlkonstruktion? Wir verbinden Sie mit 100+ polnischen Herstellern mit DIN EN 1090-2 Zertifizierung (EXC2–EXC4). Alle Hersteller haben WPQR/WPS-Dokumentation, Werkseigene Produktionskontrolle (FPC) und arbeiten nach EN ISO 3834-2. Preise ab 950 €/t mit vollständiger CE-Dokumentation.
100+ DIN EN 1090-2 zertifizierte Hersteller (EXC2–EXC4)
WPQR/WPS Schweißnachweise nach EN ISO 3834-2 / EN ISO 15614
NDT-Prüfung: UT, RT, MT — Protokoll mit jeder Lieferung
Sie suchen einen Hersteller — wir kennen den Markt seit 15 Jahren
100+ vorgeprüfte Hersteller in unserem Netzwerk. Wir wissen, wer was wirklich kann.
Zertifikat vorhanden, aber Qualität mangelhaft
DIN EN 1090-2 Zertifikate können sich stark in der tatsächlich gelebten Qualität unterscheiden. Ein Zertifikat allein sagt nichts über die Realität in der Produktion aus — über die Kompetenz der Schweißer, die Aktualität der WPS-Dokumentation oder die Konsequenz der Eigenüberwachung. Wir haben jedes Unternehmen in unserem Netzwerk persönlich besichtigt und mit Probeaufträgen getestet. Nur 15–20% der geprüften Hersteller kommen in unser Netzwerk.
WPQR deckt Ihre Schweißnahtklasse nicht ab
Die Schweißverfahrensprüfung (WPQR nach EN ISO 15614-1) muss den tatsächlich verwendeten Schweißprozess, Werkstoff und Nahtgeometrie abdecken. Wenn Ihr Projekt Schweißnähte erfordert, die außerhalb des Geltungsbereichs des vorhandenen WPQR liegen, muss der Hersteller eine neue Prüfung durchführen. Wir prüfen vorab, ob das WPQR Ihres Projekts die erforderlichen Nahtklassen und Blechdicken abdeckt.
Kapazitätsengpässe und Terminprobleme
Ein guter Hersteller ist oft ausgelastet. Wenn Sie selbst suchen, erhalten Sie entweder einen Termin in 5 Monaten beim besten Hersteller oder sofort bei einem Hersteller mit freier Kapazität aus gutem Grund. Wir kennen die aktuelle Auslastung unserer 100+ Partner und finden innerhalb von 48h den optimalen Hersteller für Ihren Termin — mit der richtigen Kapazität für Ihre Tonnage.
Unvollständige CE-Dokumentation beim Bauamt
Die Bauproduktenverordnung (CPR) verlangt für tragende Stahlkonstruktionen eine Leistungserklärung (DoP) und CE-Kennzeichnung mit klar definierten wesentlichen Merkmalen. Fehlende oder falsch ausgefüllte DoP-Dokumente führen zu Problemen bei der Bauabnahme. Alle unsere Lieferungen enthalten vollständige CE-Dokumentation: DoP, Materialprüfprotokolle 3.1 nach DIN EN 10204, Beschichtungsdokumentation, Schweißnahtprüfprotokolle.
Unsere Arbeitsweise
Stahlbau Fertigung in 5 Schritten
Vom Fertigungsauftrag bis zur geprüften Konstruktion auf der Baustelle — wir koordinieren den gesamten Fertigungsprozess.
1
Fertigungsbrief
Sie übermitteln Planungsunterlagen (Werkstattzeichnungen, Statik) oder beschreiben das Projekt. Wir prüfen WPQR-Abdeckung, erforderliche EXC-Klasse und Terminanforderungen.
2
Hersteller-Matching
Aus 100+ Herstellern wählen wir 2–3 optimale Partner: passende EXC-Klasse, freie Kapazität im gewünschten Zeitraum, Spezialisierung (z. B. Kranbahnen, Gitterträger, Sonderprofile).
3
Fertigungsplanung
Der Hersteller prüft die NC-Dateien, bestätigt WPQR-Abdeckung für alle Nahtklassen, erstellt Fertigungsplan mit Meilensteinen. Schweißprozesse: MAG (135/136), SAW (121), Bolzenschweißen.
4
Fertigung und Qualitätskontrolle
CNC-Brennschneiden (Plasma/Laser), Richtmaschine, automatisiertes MAG-Schweißen, FPC-Eigenüberwachung. NDT nach EN ISO 17636/17640 (UT, RT, MT). Beschichtung: Feuerverzinkung 85 µm oder Pulverbeschichtung RAL.
Stahlkonstruktionen für Industrie, Logistik und Sonderbau — DIN EN 1090-2 zertifiziert, termingerecht geliefert.
Hallenfertigung 280 t EXC3 für Automobilzulieferer
Produktionshalle mit 2 Kranbahnträgern 25 t, EXC3. WPQR-Prüfung für alle Nahtklassen, UT 15% Stichprobe, Feuerverzinkung 85 µm. Vollständige CE-Dokumentation auf Deutsch. Fertigungszeit: 9 Wochen.
280 TonnenMitteldeutschland
Stahlkonstruktion Logistikzentrum 450 t EXC2
Logistikhalle 3.200 m², EXC2, warmgewalzte HEB/IPE-Profile. Automatisiertes MAG-Schweißen, Feuerverzinkung. Lieferung in 3 Losen JIT mit Montageteam. Fertigungszeit 7 Wochen.
450 TonnenNorddeutschland
Sonderkonstruktion Industrieboden-Träger EXC4
Krankonstruktion EXC4 für Chemieanlage, Korrosionskategorie C4. 100% RT aller Stumpfnähte, Schmelzennachweise, vollständige Rückverfolgbarkeit. Fertigungszeit 12 Wochen.
85 TonnenSüddeutschland
Stahlbau Fertigung in Polen — warum deutsche Unternehmen polnische Hersteller wählen
DIN EN 1090-2 EXC3 Fertigung in Polen — gleiche Norm wie deutsche Stahlbauunternehmen, 30–40% niedrigere Kosten
Polnische Stahlbauunternehmen haben in den letzten 20 Jahren massiv in moderne Fertigungsanlagen investiert: CNC-Brennschneidanlagen (Ficep, Kaltenbach, Peddinghaus), automatisierte MAG-Schweißroboter (ESAB, Lincoln Electric), Kugelstrahlmaschinen, Feuerverzinkereien. Das Ergebnis: DIN EN 1090-2 Zertifizierung auf identischem Niveau wie deutsche Hersteller — aber bei 30–40% niedrigeren Fertigungskosten durch günstigere Lohnkosten.
SmartHalls hat seit 2010 mehr als 1.000 Fertigungsprojekte zwischen deutschen Kunden und polnischen Herstellern koordiniert. Wir kennen jeden Hersteller in unserem Netzwerk persönlich — seine tatsächlichen Stärken und Schwächen, seine aktuelle Auslastung, seine spezifischen Kapazitäten. Dieses Wissen ist der eigentliche Mehrwert, den wir liefern.
DIN EN 1090-2 — die Fertigungsnorm für tragende Stahlkonstruktionen
DIN EN 1090-2 ist die europäische Ausführungsnorm für Stahlbaukonstruktionen. Sie ist in Deutschland durch die Bauproduktenverordnung (EU Nr. 305/2011) verpflichtend für alle tragenden Stahlkonstruktionen, die in Verkehr gebracht werden. Die Norm definiert:
Vier Ausführungsklassen (EXC1–EXC4): Jede Klasse stellt unterschiedliche Anforderungen an Schweißqualifikationen, Toleranzen, NDT-Umfang und Dokumentation
Werkseigene Produktionskontrolle (FPC): Kontinuierliche Eigenüberwachung der Fertigungsprozesse, dokumentiert im FPC-Handbuch und überwacht durch eine notifizierte Stelle (NoBo)
Schweißpersonalqualifikation: Schweißer müssen nach EN ISO 9606-1 qualifiziert sein, Schweißfachingenieure nach EN ISO 14731 (IWE/EWE)
Verfahrensprüfungen (WPQR): Schweißverfahrensprüfungen nach EN ISO 15614-1 für jeden verwendeten Schweißprozess, Werkstoff und Nahttyp
CE-Kennzeichnung: Pflicht auf allen in Verkehr gebrachten Bauteilen, mit Leistungserklärung (DoP)
WPQR und WPS — was hinter den Abkürzungen steckt
Das WPQR (Welding Procedure Qualification Record) ist das Protokoll einer Schweißverfahrensprüfung nach EN ISO 15614-1. Es dokumentiert, dass ein bestimmter Schweißprozess unter definierten Bedingungen korrekte Ergebnisse liefert. Das WPQR definiert den Gültigkeitsbereich: Werkstoffgruppe, Schweißprozess, Blechdickenbereich, Nahtgeometrie, Wärmeeinbringung.
Das WPS (Welding Procedure Specification) ist die daraus abgeleitete Schweißanweisung für den Schweißer — konkrete Vorgaben für Strom, Spannung, Schweißgeschwindigkeit, Vorwärmtemperatur und Zwischenlagentemperatur. Für EXC3-Konstruktionen müssen WPS und WPQR für alle vorkommenden Nahtklassen und -geometrien vorhanden und aktuell sein.
Wir prüfen bei jedem Hersteller, ob sein WPQR-Portfolio Ihr spezifisches Projekt abdeckt — bevor es zu teuren Nachqualifizierungen kommt.
Fertigungspreise Stahlbau 2026 — was eine Tonne Stahl in Polen kostet
Konstruktionstyp
EXC-Klasse
Preis pro Tonne
Fertigungszeit
Einfache Rahmenkonstruktion (Lager/Gewerbe)
EXC2
950–1.400 €/t
4–6 Wochen
Produktionshalle ohne Kranbahn
EXC2
1.100–1.600 €/t
5–7 Wochen
Halle mit Kranbahnträgern
EXC3
1.400–1.900 €/t
6–9 Wochen
Schwere Industriekonstruktion
EXC3
1.600–2.200 €/t
7–10 Wochen
Brücken, kritische Infrastruktur
EXC4
2.000–2.400 €/t
10–14 Wochen
Preise inkl. Materialzertifikate 3.1, Schweißprüfprotokolle und CE-Dokumentation. Feuerverzinkung: +200–350 €/t. Transport nach Deutschland: 1.500–8.000 € pauschal je nach Tonnage. Angebot senden — Preisvergleich mit 2–3 Herstellern in 48h.
Fertigungsablauf — von NC-Datei bis zur versandfertigen Konstruktion
Eingang und Prüfung der NC-Dateien (Tag 1–3): Der Hersteller prüft die NC-Dateien aus Tekla/Advance Steel, identifiziert fehlende WPQR-Abdeckungen, erstellt Fertigungsplan mit Meilensteinen.
Materialbeschaffung und Wareneingangskontrolle (Woche 1–2): Bestellung von Stahl (S235, S275, S355) mit 3.1-Zertifikaten nach DIN EN 10204. Identifikation und Einlagerung mit Chargennummer. Für EXC3/EXC4: vollständige Rückverfolgbarkeit.
CNC-Zuschnitt und Umformen (Woche 2–4): Plasma- oder Laserschneiden auf CNC-Anlage (Ficep/Peddinghaus). Bohrungen, Ausklinkungen, Kernlochbohrungen. Richtmaschine für Vorrichtungsteile. Kennzeichnung aller Teile mit Bauteilnummer.
Schweißen (Woche 3–6): MAG-Schweißen (Prozess 135) für die meisten Nähte, SAW (121) für lange Kehlnähte bei schweren Profilen. Vorwärmung nach WPS für S355 und dickere Bleche. IWE-Überwachung, FPC-Eigenüberwachung täglich.
NDT-Prüfung (Woche 5–7): UT, RT und/oder MT nach EXC-Anforderungen. Level-2-Prüfer nach EN ISO 9712. Für EXC3: min. 10% der Schweißnahtlänge geprüft.
Oberflächenbehandlung (Woche 6–8): Kugelstrahlen Sa 2,5, Feuerverzinkung (85 µm) oder Grundierung + Deckbeschichtung (RAL-Farbe, min. 200 µm DFT). Schichtdickenmessung mit Protokoll.
Werkabnahme und Versand (Woche 7–9): Maßkontrolle, visuelle Inspektion, Zusammenstellung der CE-Dokumentation. Verladung auf Tieflader, Schwertransportgenehmigung. GPS-Tracking bis zur Baustelle.
GARANTIEN
Worauf Sie sich verlassen können
Ihre Sicherheit und Ihr Vertrauen sind unsere Verantwortung.
Komplettservice-Garantie
Wir kümmern uns um das gesamte Projekt – Sie müssen sich nie fragen "wer montiert die Konstruktion". Vom Angebot über Produktion und Transport bis zur Montage und Endabnahme.
Termingarantie
Wir überwachen jeden Schritt (Produktion → Transport → Montage) und greifen ein, wenn der Zeitplan gefährdet ist. Ihr Projekt wird planmäßig umgesetzt.
Garantie geprüfter Partner
Jeder Hersteller ist geprüft – 15+ Jahre Branchenerfahrung. Wir kennen die Historie jedes unserer 100+ Partner. Wir eliminieren das Risiko der falschen Wahl.
FAQ
Häufig gestellte Fragen zur Stahlbau Fertigung
Antworten zur DIN EN 1090-2 Fertigung, WPQR, NDT und CE-Kennzeichnung.
DIN EN 1090-2 ist die Fertigungsnorm für tragende Stahlkonstruktionen. EXC3 ist die dritte von vier Ausführungsklassen und gilt für Konstruktionen mit erhöhten Anforderungen — insbesondere für Hallen mit Kranbahnträgern, für Konstruktionen mit höheren Ermüdungslasten und für Gebäude mit erhöhter Schadensfolgeklasse. EXC3 erfordert: Schweißqualität Güteklasse B nach EN ISO 5817 (höhere Anforderung als EXC2 Klasse C), NDT-Prüfung min. 10% der Schweißnahtlänge, WPQR nach EN ISO 15614-1 für alle Schweißprozesse und IWE/EWE-zertifizierten Schweißfachingenieur. 80% unserer Netzwerk-Hersteller sind für EXC3 zertifiziert.
Die Werkseigene Produktionskontrolle (FPC) ist ein vom Hersteller eingerichtetes und dokumentiertes System zur kontinuierlichen Überwachung der Fertigungsprozesse. Sie ist Voraussetzung für die CE-Kennzeichnung nach DIN EN 1090-2. Das FPC-System umfasst: Qualifizierung und regelmäßige Überprüfung des Schweißpersonals, Kalibrierung von Messgeräten und Schweißanlagen, Kontrolle der Eingangswerkstoffe (Materialzertifikate), Überwachung der Schweißparameter (WPS-Einhaltung), Dokumentation aller Prüfungen und Messungen. Das FPC wird von einer notifizierten Stelle (NoBo) überwacht und bei Zertifizierungsaudits geprüft.
NDT (Non-Destructive Testing / Zerstörungsfreie Prüfung) bezeichnet Prüfverfahren, die den Werkstoff nicht beschädigen. Bei Stahlkonstruktionen werden folgende Methoden eingesetzt: Ultraschallprüfung (UT nach EN ISO 17640) — erkennt innere Fehler (Bindefehler, Risse, Poren) in Stumpfnähten. Röntgenprüfung (RT nach EN ISO 17636) — vollständige Abbildung des Schweißnahtquerschnitts, erkennt Volumendefekte. Magnetpulverprüfung (MT nach EN ISO 17638) — erkennt oberflächennahe Risse, besonders an Kehlnähten. Sichtprüfung (VT nach EN ISO 17637) — Standardprüfung aller Schweißnähte. Der NDT-Umfang richtet sich nach der EXC-Klasse: EXC2 hauptsächlich VT, EXC3 min. 10% UT/RT/MT, EXC4 bis 100%.
Die CE-Dokumentation nach Bauproduktenverordnung (EU Nr. 305/2011) umfasst: Leistungserklärung (DoP — Declaration of Performance) mit allen wesentlichen Merkmalen der Konstruktion (Festigkeitsklasse, Ausführungsklasse, Korrosionsschutz), CE-Kennzeichnung auf der Konstruktion oder Lieferpapieren, Materialprüfprotokolle 3.1 nach DIN EN 10204 für alle verwendeten Stahlerzeugnisse, WPQR/WPS-Dokumentation für alle angewendeten Schweißverfahren, NDT-Prüfprotokolle, Beschichtungsdokumentation (Schichtdicken, Farbe, Normen). Alle Dokumente werden auf Wunsch auf Deutsch ausgestellt.
Die Fertigungspreise hängen von EXC-Klasse, Konstruktionstyp und Bestellmenge ab. Typische Preise 2026 (ohne Feuerverzinkung): Einfache Rahmenkonstruktion EXC2: 950–1.400 €/t. Produktionshalle EXC2: 1.100–1.600 €/t. Hallenkonstruktion mit Kranbahn EXC3: 1.400–1.900 €/t. Schwere Industrie EXC3: 1.600–2.200 €/t. EXC4 (Brücken, kritische Konstruktionen): 2.000–2.400 €/t. Feuerverzinkung: +200–350 €/t. Transport nach Deutschland: 1.500–8.000 € pauschal. Preise inkl. vollständige CE-Dokumentation, Materialzertifikate 3.1, NDT-Protokolle. 30–40% günstiger als vergleichbare deutsche Hersteller bei identischer DIN EN 1090-2 Zertifizierung.
Die Fertigungszeit hängt von Tonnage, EXC-Klasse und aktueller Hersteller-Auslastung ab. Typische Fertigungszeiten: bis 50 t EXC2: 4–5 Wochen. 50–150 t EXC2: 5–7 Wochen. 150–300 t EXC2: 6–9 Wochen. EXC3 (alle Tonnagen): +1–2 Wochen wegen erweiterter NDT und WPQR-Anforderungen. Für eilige Projekte können wir die Kapazität erhöhen — mehrere parallele Fertigungslinien oder Aufteilung auf mehrere Hersteller. Mit frühzeitiger Beauftragung (mind. 6 Wochen vor Montagebeginn) garantieren wir termingerechte Lieferung.
Kostenloses Angebot Stahlbau Fertigung
Beschreiben Sie Ihr Projekt – Sie erhalten ein Angebot innerhalb von 48 Stunden. Unverbindlich, kostenlos.